

¿Cómo determinar la asignación molesta en la soldadura por tope flash?
Dejar un mensaje

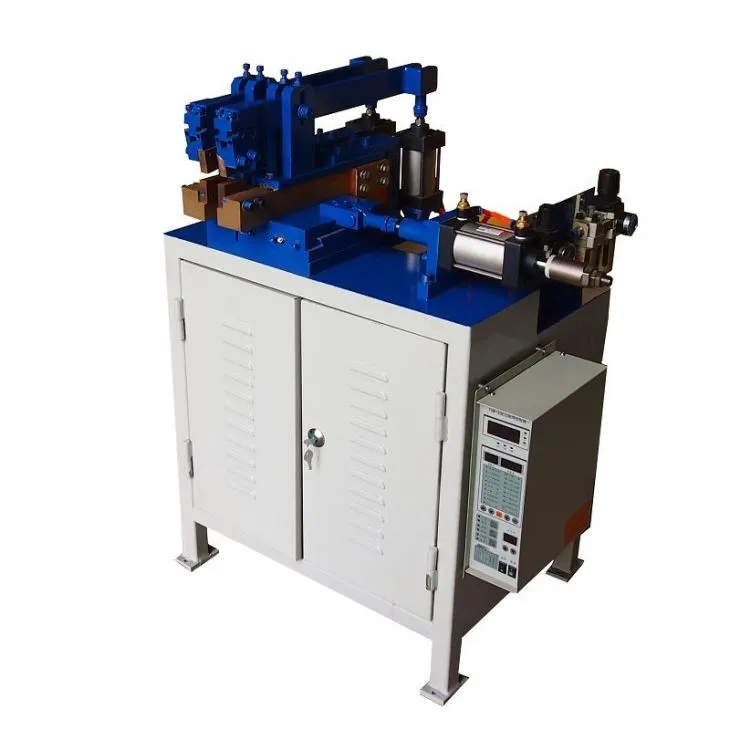
Determinar la asignación de la soldadura con tope flash es un aspecto crítico que influye significativamente en la calidad y la resistencia de la articulación soldada. Como proveedor experimentado deMáquina de soldadura con tope flash, He sido testigo de primera mano la importancia de obtener este parámetro correcto. En esta publicación de blog, compartiré algunas ideas sobre cómo determinar con precisión la asignación de malestar en la soldadura por trasero flash.
Comprender la altura de los alterar en la soldadura por tope flash
Antes de profundizar en el proceso de determinación, es esencial comprender qué es la asignación. En la soldadura por el trasero flash, la asignación del malestar se refiere a la longitud adicional de las piezas de trabajo que se consume durante la etapa de alteración. Esta etapa ocurre después del proceso de parpadeo, donde los extremos de las piezas de trabajo se calientan a un estado de plástico por un arco eléctrico. Luego se aplica la fuerza molesta para forjar los extremos calentados, creando una articulación sólida. La asignación de malestar es crucial porque asegura que haya suficiente material para formar una soldado de defecto fuerte y libre.
Factores que afectan la asignación alterna
Deben considerarse varios factores al determinar la asignación de malestar. Estos factores incluyen las propiedades del material de las piezas de trabajo, el área cruzada de las piezas de trabajo, la corriente de soldadura y el tiempo de soldadura.
Propiedades del material
Diferentes materiales tienen diferentes conductividades térmicas, puntos de fusión y características de flujo. Por ejemplo, los materiales con alta conductividad térmica, como el cobre y el aluminio, disipan el calor más rápidamente durante la soldadura. Como resultado, pueden requerir una asignación alterna más grande para garantizar una forja adecuada de la articulación. Por otro lado, los materiales con menor conductividad térmica, como el acero al carbono, retienen mejor el calor, y una asignación de malestar relativamente menor puede ser suficiente.
Área cruzada
El área cruzada de las piezas de trabajo también juega un papel importante. Las áreas de forma cruzada más grandes requieren más entrada de calor y una mayor asignación. Esto se debe a que se debe calentar más material a un estado de plástico y forjar. Por ejemplo, al soldar barras de acero gruesas, es necesaria una asignación de malestar mayor en comparación con la soldadura de cables delgados.
Soldadura corriente y tiempo
La corriente y el tiempo de soldadura determinan la cantidad de calor generado durante el proceso de flasheo. Las corrientes de soldadura más altas y los tiempos de soldadura más largos dan como resultado una mayor entrada de calor. Si la entrada de calor es demasiado alta, el material puede sobrecalentarse, lo que lleva a una fusión excesiva y la necesidad de una mayor cantidad de alteración para compensar el material perdido. Por el contrario, si la entrada de calor es demasiado baja, el material puede no alcanzar el estado de plástico requerido, y puede ser necesaria una asignación molesta mayor para forzar el material sin calefacción.
Métodos para determinar la asignación de malestar
Existen varios métodos que se pueden usar para determinar la asignación de malestar. Estos métodos van desde fórmulas empíricas hasta pruebas de prueba y - prueba de error.
Fórmulas empíricas
Las fórmulas empíricas se basan en experiencia de soldadura pasada y datos experimentales. Por ejemplo, para las piezas de trabajo de acero, una fórmula empírica común para la altura de la enfermedad (u) es u = k * √a, donde a es el área cruzada de la pieza de trabajo y k es una constante que depende del material y el proceso de soldadura. El valor de K se puede obtener de los manuales de soldadura o consultando con expertos en soldadura.
Prueba de prueba - y - prueba de error
La prueba de error de prueba - y y es un enfoque práctico, especialmente cuando se trata de nuevos materiales o aplicaciones de soldadura complejas. En este método, una serie de soldaduras de prueba se realizan con diferentes asignaciones. La calidad de las soldaduras se evalúa utilizando métodos de prueba no destructivos, como pruebas ultrasónicas o inspección de rayos X y métodos de prueba destructivos, como pruebas de tracción. La asignación alterada que produce la mejor soldadura de calidad se selecciona para la producción.
Software de simulación
Con el avance de la tecnología, el software de simulación se ha convertido en una herramienta valiosa para determinar la asignación. Estos programas de software utilizan análisis de elementos finitos (FEA) para modelar el proceso de soldadura. Tienen en cuenta factores como propiedades del material, transferencia de calor y deformación mecánica. Al ejecutar simulaciones, se puede predecir la asignación óptima al malestar antes de la soldadura real, ahorrar tiempo y recursos.
Importancia de una asignación exacta para malestar
Determinar la asignación de malestar correcta es de suma importancia por varias razones. En primer lugar, asegura la resistencia mecánica de la junta soldada. Una asignación de alteración adecuada garantiza que la articulación puede soportar las cargas aplicadas sin falla. En segundo lugar, mejora la calidad de la soldadura. Una asignación exacta para el malestar ayuda a eliminar defectos como la porosidad, la falta de fusión y la penetración incompleta. En tercer lugar, mejora la eficiencia del proceso de soldadura. Al utilizar la asignación del malestar adecuado, el tiempo de soldadura se puede optimizar y el consumo de materiales se puede minimizar.
Estudios de caso
Veamos un par de estudios de casos para ilustrar la importancia de determinar la asignación correcta.

Estudio de caso 1: soldadura de barras de acero
Un cliente se nos acercó con el requisito de soldar barras de acero de gran diámetro utilizando nuestrasMáquina manual de soldadura a tope. Inicialmente, utilizaron una asignación relativamente pequeña basada en su experiencia previa con barras más pequeñas. Las soldaduras resultantes tenían grietas visibles y malas propiedades mecánicas. Después de analizar las propiedades del material y el área cruzada, recomendamos aumentar la asignación de malestar. Después de hacer el ajuste, las soldaduras posteriores fueron de alta calidad, pasando todas las pruebas no destructivas y destructivas requeridas.
Estudio de caso 2: soldadura de anillos de acero
Otro cliente estaba usando nuestroMáquina de soldadura con tope de aceropara soldar anillos de acero. Estaban experimentando problemas con fusión incompleta en la articulación de la soldadura. Al usar el software de simulación, pudimos determinar que la asignación del malestar era demasiado pequeña. Después de aumentar la asignación del malestar según los resultados de la simulación, la calidad de la soldadura mejoró significativamente y el rendimiento de producción aumentó.
Conclusión
Determinar la cartera de la soldadura con tope flash es una tarea compleja pero esencial. Al considerar factores como propiedades del material, área cruzada, corriente de soldadura y tiempo, y utilizando métodos apropiados como fórmulas empíricas, prueba de prueba y prueba de error y software de simulación, se puede determinar una asignación óptima. Como proveedor de máquinas de soldadura con tope flash, entendemos la importancia de proporcionar a nuestros clientes la guía adecuada sobre este parámetro crucial.
Si está buscando soluciones de soldadura con tope flash de alta calidad o necesita más información para determinar el alterado de su aplicación específica, estamos aquí para ayudarlo. Contáctenos para una consulta detallada y trabajemos juntos para lograr los mejores resultados de soldadura.
Referencias
- Manual de soldadura, American Welding Society.
- Tecnología de soldadura: Principios y aplicaciones, John R. Walker.
- Análisis de elementos finitos en soldadura, Y. Zhang y X. Zhang.


